昆山诚为上特殊钢有限公司特殊钢加工技术优势与切割工艺解析
📅 2026-11-01
🔖 昆山诚为上特殊钢有限公司:特殊钢,合金钢材,模具钢,不锈钢材料,特殊钢加工
特殊钢加工中的切割难题从何而来
在模具钢与不锈钢材料的实际加工现场,毛刺超标、切口塌角、热影响区硬度下降是高频反馈的问题。尤其面对Cr12MoV、H13这类高碳高铬合金钢材,普通切割设备往往力不从心——切口边缘出现微裂纹,后续精加工余量被迫加大,材料利用率直线下降。
根源在于特殊钢的导热性普遍偏弱,切割瞬间热量集中,局部温升可达数百摄氏度,直接改变材料金相组织。昆山诚为上特殊钢有限公司:特殊钢,合金钢材,模具钢,不锈钢材料,特殊钢加工的技术团队在长期服务客户的过程中发现,切割工艺与材料特性不匹配,才是良品率波动的核心变量。
切割工艺的技术拆解与对比
针对不同牌号的合金钢材,公司建立了分级的切割参数库。以厚度20mm的模具钢为例,采用高压水刀切割时,压力控制在380MPa以上,磨料粒径匹配80目,切口垂直度可稳定在0.1mm以内,且全程冷切割不产生热影响区。而对于不锈钢材料的批量下料,光纤激光切割则以每分钟3-5米的效率占据优势,但需配合氮气保护防止切口氧化。
- 水刀切割:适用厚度范围广,无热变形,适合高硬度模具钢
- 激光切割:效率优先,适合薄板不锈钢材料的精密下料
- 锯切加工:大截面合金钢材的经济型方案,端面质量可控
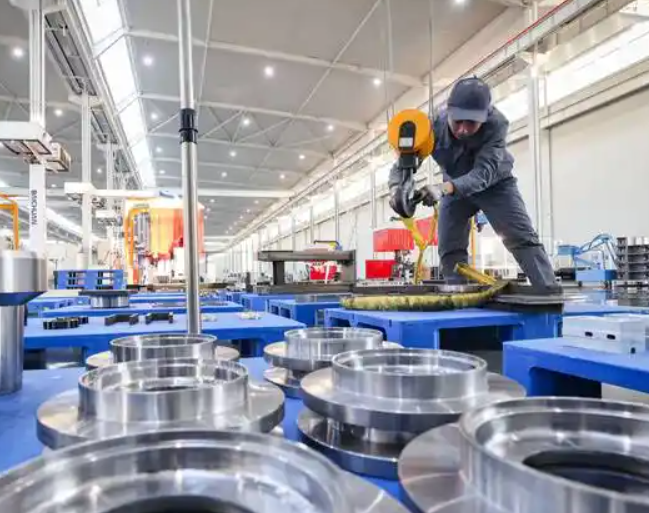
对比外协加工,自建切割线的好处在于参数可追溯。每批次特殊钢加工都记录切割速度、焦点位置、气压值等数据,遇到切口质量问题能快速定位是材料批次差异还是设备状态偏移。
从切口质量看加工建议
采购特殊钢时,建议同步确认供应商的切割能力边界。切口质量直接影响后续铣削、磨削的工时成本,一个看似微小的塌角,可能意味着额外的装夹与找正时间。昆山诚为上特殊钢有限公司:特殊钢,合金钢材,模具钢,不锈钢材料,特殊钢加工环节采用切割-检测-标识一体化流程,切口经二次检验后随货附带工艺参数卡,方便客户衔接后续工序。
选材与切割从来不是孤立环节。把材料特性和切割工艺放在同一张桌子上讨论,才能真正压缩综合制造成本。